


Introduzione
La fessurazione-indotta dall'idrogeno (HIC), a volte definita infragilimento da idrogeno (HE) o fessurazione-assistita dall'idrogeno (HAC), rappresenta un serio problema per le tubazioni in acciaio saldate - in particolare quelle prodotte mediante saldatura longitudinale-ad arco sommerso (LSAW). Quando l'idrogeno entra nella matrice metallica (ad esempio durante la saldatura, la corrosione o l'esposizione ad ambienti ricchi di idrogeno-), può ridurre drasticamente la duttilità e favorire la rottura fragile sotto stress.
Per i tubi in acciaio LSAW progettati per il trasporto ad alta-pressione di petrolio, gas o idrogeno, un guasto HIC può mettere a repentaglio l'integrità strutturale e la sicurezza. In questa analisi, esploriamo le cause profonde delle fessurazioni indotte dall'idrogeno-nei tubi di acciaio LSAW, integrando approfondimenti provenienti da ricerche pubblicate e osservazioni-del mondo reale.
1. Meccanismi di base del cracking-indotto dall'idrogeno
1.1 Cos’è l’infragilimento da idrogeno/HIC/HAC
- Definizione e processo: L'infragilimento da idrogeno si riferisce alla riduzione della duttilità e della tenacità dei metalli - in particolare degli acciai al carbonio e basso-legati - a causa della presenza di idrogeno diffusibile. Quando gli atomi di idrogeno penetrano nel reticolo metallico, indeboliscono i legami atomici e rendono l’acciaio più incline alla frattura fragile sotto carico o stress.
- Condizioni necessarie: Affinché si verifichi l'HIC, sono generalmente necessari due prerequisiti: (1) la presenza di idrogeno diffusibile (ad esempio, idrogeno atomico introdotto durante la saldatura, corrosione, carica catodica, ecc.) e (2) stress meccanico applicato o residuo (ad esempio, pressione interna della tubazione, stress di saldatura residuo, carico esterno).
- Fenomeno di cracking ritardato: L'HIC spesso non viene visualizzato immediatamente. Dopo l'ingresso dell'idrogeno, potrebbe esserci un periodo di latenza - che varia da ore a giorni o più - prima che le crepe inizino e si propaghino. Questo perché l’idrogeno ha bisogno di tempo per diffondersi nei siti microstrutturali critici (confini dei grani, difetti, inclusioni) e accumularsi fino a una concentrazione soglia prima di causare infragilimento e fessurazioni.
1.2 Micro-meccanismi: come l'idrogeno degrada l'acciaio
Esistono diversi micro-meccanismi accettati attraverso i quali l'idrogeno provoca infragilimento e screpolature:
- Decoesione potenziata dell'idrogeno- (HEDE): L'idrogeno riduce la forza coesiva tra gli atomi metallici - soprattutto ai bordi dei grani - favorendo la frattura intergranulare.
- Idrogeno-plasticità localizzata migliorata (AIUTO): L'idrogeno facilita la deformazione plastica localizzata (ad esempio, una maggiore mobilità delle lussazioni), portando alla formazione di microvuoti, alla localizzazione delle deformazioni e all'eventuale innesco di cricche.
- Pressione interna dovuta all'idrogeno gassoso (formazione di vesciche/crepe da pressione-): In determinate condizioni, gli atomi di idrogeno si ricombinano per formare idrogeno molecolare (H₂) all'interno di vuoti o inclusioni, creando pressioni interne che possono favorire la formazione di crepe, formazione di bolle o crescita.
Questi meccanismi possono agire singolarmente o in combinazione, a seconda della microstruttura dell’acciaio, della concentrazione di idrogeno, dello stato di stress e delle condizioni ambientali.
2. PerchéTubi in acciaio LSAWSono particolarmente vulnerabili
I tubi in acciaio LSAW (Longitudinal Submerged-Arc Welded) presentano determinate caratteristiche - dovute al processo di produzione e all'ambiente applicativo - che li rendono particolarmente suscettibili alla fessurazione indotta dall'idrogeno-. Alcuni dei motivi principali sono discussi di seguito.
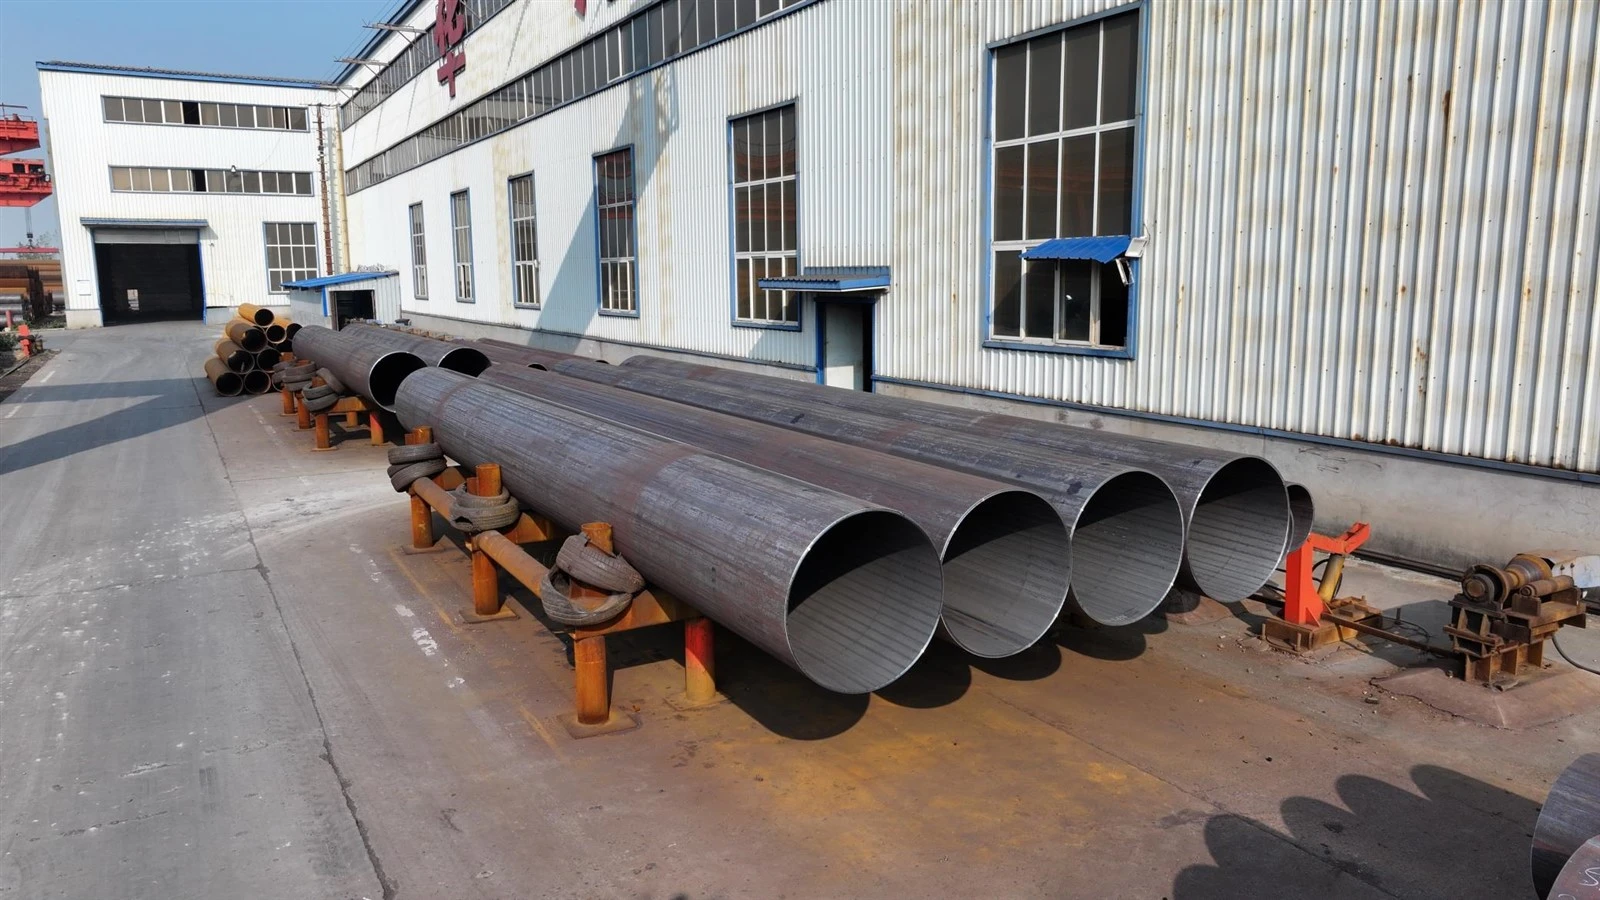

2.1 Il processo di saldatura introduce idrogeno
Durante la produzione LSAW, piastre o strisce di acciaio vengono modellate in un cilindro e saldate longitudinalmente utilizzando la saldatura ad arco sommerso (SAW). Diversi fattori in questo processo possono introdurre idrogeno:
- Umidità nel flusso di saldatura o negli elettrodi: Se i materiali d'apporto per saldatura contengono umidità residua, si può generare idrogeno che viene assorbito nel bagno di fusione. Dopo la solidificazione, l'idrogeno rimane intrappolato nel metallo saldato o nella zona-alterata dal calore (HAZ).
- Corrosione o esposizione ambientale all'idrogeno: Dopo la saldatura, l'esposizione ad ambienti umidi, gas acidi (ad esempio H₂S) o processi di protezione catodica possono causare l'ingresso di idrogeno nell'acciaio saldato.
Pertanto, le condizioni di saldatura e post-saldatura creano un'ottima opportunità per l'assorbimento dell'idrogeno.
2.2 Debolezze metallurgiche a livello di saldatura e HAZ
- Il giunto saldato e la zona-alterata dal calore (ZTA) generalmente presentano una microstruttura eterogenea-distorsioni dei bordi dei grani, diversi orientamenti dei grani, tensioni residue, inclusioni, ecc. Questa non-uniformità strutturale crea"trappole dell'idrogeno"dove si accumula preferenzialmente l'idrogeno (confini di grano, dislocazioni, inclusioni).
- Queste regioni con elevata efficienza di intrappolamento dell’idrogeno sono soggette a infragilimento. Ad esempio, gli studi sugli acciai per tubazioni (ad esempio X80) mostrano che la HAZ a grana grossa (CGHAZ) sotto carico di trazione è particolarmente vulnerabile all'HIC.
- I giunti saldati possono quindi mostrare una suscettibilità HIC maggiore rispetto al metallo base. Nei test sugli acciai saldati per tubazioni in ambiente acido, i giunti saldati spesso falliscono prima del metallo base a causa del maggiore intrappolamento di idrogeno e della più facile formazione di cricche.
2.3 Condizioni di servizio ad alto stress/alta pressione
Le condutture spesso operano in condizioni di pressioni interne elevate, carichi ciclici e stress di trazione - che aggravano il rischio HIC. Anche le tensioni residue derivanti dalla saldatura e dalla formatura possono essere sufficienti. Nei gasdotti ad alta-pressione o acidi-(in particolare nel servizio dell'idrogeno o H₂S), lo stress cracking assistito da idrogeno (HAC) può combinarsi con l'infragilimento da idrogeno, aumentando la probabilità di guasto.
3. Osservazioni specifiche perTubo LSAWFallimenti
Sulla base del caso di studio presentato nell'articolo di Union Steel Industry Co., Ltd. ("Analisi delle cause della rottura indotta da idrogeno- dei tubi in acciaio LSAW") e di ricerche corroboranti, emergono diversi modelli nei guasti tipici.
3.1 Descrizione dei guasti
| Caratteristica / osservazione del fallimento | Interpretazione/Causa |
|---|---|
| I tubi saldati LSAW hanno sviluppato crepe lungo la linea di fusione della saldatura, estendendosi dalla radice della saldatura verso l'interno della parete del tubo. | Indica l'origine della saldatura o della ZTA - tipica della fessurazione indotta dall'idrogeno-nei giunti saldati. |
| Le crepe presentavano superfici di frattura fragili ("fratture fragili bianche") e talvolta "macchie bianche" vicino alla radice della fessura. | Suggerisce l'accumulo di idrogeno e l'infragilimento piuttosto che la lacerazione duttile; la "macchia bianca" dell'idrogeno è un noto marcatore HIC. |
| L'inizio della fessurazione è spesso ritardato (non immediato) - a volte giorni/settimane dopo la saldatura o l'esposizione all'idrogeno. | Riflette la diffusione ritardata dell'idrogeno e l'accumulo di concentrazione-prima del raggiungimento della soglia critica. |
| Dopo aver riorganizzato le procedure di saldatura (ad esempio riposizionando le operazioni della gru per evitare la contaminazione dell'olio nella scanalatura di saldatura), difetti simili non si sono ripresentati. | Suggerisce che la contaminazione esterna (olio, umidità) abbia contribuito all'introduzione di idrogeno nella saldatura - un fattore di produzione controllabile. |
3.2 Cause sottostanti
Da queste osservazioni, le principali cause di HIC nei tubi LSAW possono essere raggruppate come:
- Fonti di idrogeno: umidità o contaminanti (olio, acqua) nel flusso di saldatura o nei materiali di consumo; idrogeno ambientale (ad es. gas acido, H₂S, corrosione); processi elettrochimici (protezione catodica).
- Trappole microstrutturali e concentrazione degli stress: microstruttura eterogenea alla saldatura e alla ZTA, presenza di inclusioni, bordi di grano, dislocazioni - tutte le potenziali trappole di idrogeno.
- Stress meccanico (residuo o operativo): le tensioni residue derivanti dalla saldatura/formatura più la pressione interna o i carichi esterni creano l'ambiente di stress necessario alla propagazione delle cricche.
- Diffusione e accumulo-dipendenti dal tempo: la diffusione dell'idrogeno nel tempo porta a un periodo di latenza - possono verificarsi crepe dopo un ritardo, a volte giorni o settimane dopo-lavorazione o esposizione.
4. Approfondimento meccanicistico esteso da ricerche recenti
Recenti studi accademici e sperimentali sull'infragilimento da idrogeno e sull'HIC negli acciai delle tubazioni forniscono informazioni più approfondite sui processi micro-meccanici e sulla loro relazione con i tubi LSAW.
4.1 Ruolo della microstruttura, dei confini del grano e delle dislocazioni
- Uno studio sull'acciaio per tubazioni saldato ad alta resistenza (ad esempio X80) ha rilevato che la zona interessata dal calore a grana grossa (CGHAZ) è particolarmente incline all'HIC sotto carico di trazione. La struttura non uniforme dei grani, i molteplici orientamenti dei grani, le inclusioni e i difetti indotti dalla saldatura agiscono come trappole di idrogeno e concentratori di stress.
- Le "trappole" fornite dai bordi dei grani, dalle dislocazioni e da altri difetti microstrutturali aumentano significativamente la concentrazione locale di idrogeno, facilitando l'infragilimento.
- Nella modellazione atomistica per il ferro -, è stato dimostrato che l'interazione tra dislocazioni e bordi dei grani sotto carico di idrogeno attiva la decoesione dei bordi dei grani: la segregazione dell'idrogeno al bordo dei grani riduce la forza coesiva, l'impatto della dislocazione promuove la concentrazione locale dello stress, con conseguente frattura intergranulare.
4.2 Innesco e propagazione di crack-guidati dall'idrogeno senza carico esterno
Alcuni esperimenti dimostrano l'inizio e la crescita delle cricche esclusivamente a causa dell'idrogeno - anche in assenza di carico esterno applicato o di stress residuo significativo. Ad esempio, i campioni caricati di idrogeno-hanno mostrato crepe trasversali di tipo-a scala parallele alla superficie, indicando che l'accumulo di idrogeno da solo può creare una pressione o uno stress localizzato sufficiente a provocare la fessurazione.
Ciò suggerisce che nei tubi di acciaio LSAW, anche se le sollecitazioni esterne sono minime, l'idrogeno intrappolato internamente (ad esempio, nel metallo saldato o nella ZTA) può auto-avviare la fessurazione in condizioni microstrutturali favorevoli.
4.3 Complessità: meccanismi multipli che agiscono insieme
In realtà, il danno indotto dall'idrogeno-raramente è dovuto a un singolo meccanismo. HEDE, HELP, pressione interna (blistering) e accumulo controllato dalla diffusione- possono tutti contribuire - a seconda della composizione dell'acciaio, della tecnica di saldatura, dell'ambiente, dello stress e della microstruttura.
Inoltre, fattori come gli acciai ad alta resistenza, l’elevata densità di dislocazioni e le microstrutture complesse (martensite, bainite) aggravano ulteriormente la suscettibilità all’HIC.
5. Sfide specifiche perProduzione di tubi LSAW& Servizio
Considerati i meccanismi e le vulnerabilità di cui sopra, i tubi in acciaio LSAW devono affrontare diverse sfide uniche che aumentano il rischio HIC:
- Requisiti di alta-resistenza: gli acciai per tubazioni sono spesso progettati per un elevato snervamento e resistenza alla trazione per gestire carichi di pressione, mentre gli acciai-resistenziali più elevati sono generalmente più suscettibili all'infragilimento da idrogeno.
- Grandi cordoni di saldatura e lunghe linee di saldatura: I tubi LSAW presentano lunghi cordoni di saldatura longitudinali - che aumentano il volume del metallo saldato e della ZTA esposti al potenziale ingresso di idrogeno.
- Difficile controllare completamente umidità/contaminanti: Date le operazioni di saldatura su scala industriale-, garantire che il flusso/elettrodi siano completamente asciutti e le superfici delle scanalature pulite non è-banale. La contaminazione dell'olio o l'umidità residua (derivante dall'esposizione ambientale o dalla manipolazione) possono introdurre idrogeno - come osservato nei casi pratici di guasto.
- Tensioni residue da formatura e saldatura: La piegatura/laminazione per formare tubi e la saldatura introducono intrinsecamente tensioni residue, che si combinano con gli effetti dell'idrogeno per creare regioni- soggette a fessurazioni.
- Lunga durata in ambienti complessi: Le condutture spesso funzionano per decenni, in condizioni di temperatura e pressione variabili e possibilmente in ambienti con gas corrosivi o acidi - consentendo l'accumulo di idrogeno nel tempo e cracking ritardati.
6. Riepilogo della catena causale per HIC nei tubi LSAW
Mettendo insieme le informazioni provenienti da casi di studio pratici e ricerche fondamentali, la catena causale della fessurazione indotta dall'idrogeno-nei tubi di acciaio LSAW può essere riassunta come segue:
- Introduzione dell'idrogeno- durante la saldatura (umidità/contaminazione), corrosione, esposizione-a gas acidi o processi catodici.
- Assorbimento e intrappolamento dell'idrogeno- l'idrogeno si diffonde nel metallo saldato o nella ZTA e rimane intrappolato nelle caratteristiche microstrutturali (confini dei grani, dislocazioni, inclusioni).
- Accumulazione e diffusione- nel tempo, l'idrogeno si accumula, si diffonde verso punti deboli critici (ad es. radice di saldatura, HAZ), eventualmente si ricombina in H₂, portando a picchi di pressione interna o di concentrazione locale di idrogeno.
- Applicazione dello stress- lo stress residuo derivante dalla saldatura/formatura, la pressione/stress operativo o anche la stessa pressione interna dell'idrogeno creano stress di trazione attorno a trappole o vuoti.
- Inizio della crepa- sotto sufficiente concentrazione locale di idrogeno e stress, le cricche nucleano - spesso intergranulari o quasi-clivaggi, a volte con punti bianchi-fragili.
- Propagazione delle cricche e cedimento ritardato- con ripetuti cicli di sollecitazione e tempo necessario per la diffusione dell'idrogeno, le crepe si allargano, compromettendo in ultima analisi l'integrità del tubo.
7. Implicazioni e considerazioni preventive (nel contesto di LSAW)
Comprendere le cause dell'HIC nei tubi LSAW aiuta a proporre strategie per mitigare il rischio - sebbene ottenere una prevenzione completa sia impegnativo. Le considerazioni chiave includono:
- Controllo rigoroso delle condizioni di saldatura: Utilizzare materiali di saldatura a basso-idrogeno (fondenti, elettrodi), garantire che la scanalatura di saldatura sia asciutta e pulita -riducendo al minimo l'introduzione di idrogeno durante la saldatura. Questa efficacia è stata dimostrata in un caso reale-: dopo aver eliminato la contaminazione dell'olio nella scanalatura, i difetti HIC non sono riapparsi.
- Trattamento termico post-saldatura (PWHT) o "cottura" con idrogeno: il trattamento termico (in-line o offline) può aiutare a diffondere l'idrogeno dal metallo saldato e dalla ZTA, abbassando la concentrazione residua di idrogeno e riducendo il rischio di infragilimento.
- Ottimizzazione dei materiali e della microstruttura: Selezionare acciai con microstrutture meno suscettibili all'intrappolamento dell'idrogeno (ad esempio, ridurre al minimo le inclusioni dannose, controllare i bordi dei grani, evitare microstrutture eccessivamente dure/fragili). Utilizza la progettazione delle leghe o l'ingegneria della microstruttura per ridurre la densità della trappola dell'idrogeno o promuovere fasi resistenti all'idrogeno-.
- Gestione dello stress: Controllare i processi di saldatura e formatura per ridurre al minimo le tensioni residue; progettare l'installazione e il funzionamento delle tubazioni in modo da evitare concentrazioni eccessive di sollecitazioni di trazione; prendere in considerazione misure-di riduzione dello stress.
- Controllo delle condizioni ambientali e di servizio: Per le condutture soggette a gas acidi o potenziale esposizione all'idrogeno, prendere in considerazione rivestimenti, strategie di protezione catodica, monitoraggio ambientale e ispezioni regolari per rilevare i primi segni di HIC.
Conclusione
La fessurazione-indotta dall'idrogeno (HIC) nei tubi di acciaio LSAW non è un semplice guasto a un-fattore; piuttosto, risulta dalla complessa interazione tra ingresso di idrogeno, caratteristiche microstrutturali (metallo saldato, ZTA, difetti), diffusione e intrappolamento dell'idrogeno e stress meccanico (residuo o operativo). Le giunture saldate e le-zone alterate dal calore inerenti alla produzione di LSAW - combinate con possibili fonti di idrogeno e stress di esercizio a lungo-termine - rendono questi tubi particolarmente vulnerabili.
La prevenzione dell'HIC nelle tubazioni LSAW richiede un controllo rigoroso delle procedure di saldatura (flusso secco, scanalatura pulita, materiali di consumo a basso-idrogeno), la possibile rimozione dell'idrogeno (trattamento termico post-saldatura), un'attenta progettazione di materiali/microstruttura e stress e controllo ambientale.
Per gli operatori, i produttori e gli ingegneri delle tubazioni, comprendere questi meccanismi è fondamentale - non solo per evitare rotture iniziali durante la produzione, ma anche per garantire integrità e sicurezza a lungo-termine per decenni di servizio.


