I tubi OCTG in acciaio al carbonio sono prodotti ingegnerizzati progettati per ambienti downhole estremi in cui i guasti meccanici sono inaccettabili. I loro processi di produzione e trattamento termico non sono semplici routine industriali ma operazioni metallurgiche strettamente controllate che determinano la resistenza finale, la tenacità, la stabilità dimensionale e la resistenza alle fessurazioni ambientali. Dalla preparazione della billetta alla filettatura finale, ogni fase influenza l'affidabilità strutturale degli involucri e dei tubi utilizzati nei pozzi di petrolio e gas.
A differenza dei tubi generici in acciaio al carbonio, i prodotti OCTG devono soddisfare requisiti rigorosi definiti da standard come API 5CT. Questi standard regolano la composizione chimica, i metodi di formatura, le procedure di trattamento termico, i test meccanici e i protocolli di ispezione. Comprendere come interagiscono la produzione e il trattamento termico fornisce informazioni sul motivo per cui i tubi OCTG possono resistere a pressioni interne elevate, carichi di collasso esterni e condizioni di servizio corrosive.
Produzione dell'acciaio e preparazione delle materie prime
Controllo della composizione chimica
La produzione di OCTG in acciaio al carbonio inizia con la produzione dell'acciaio, tipicamente attraverso percorsi di forni ad ossigeno o forni elettrici ad arco. L'acciaio fuso viene raffinato per controllare il contenuto di carbonio, manganese, silicio, fosforo e zolfo. Bassi livelli di impurità sono essenziali perché le inclusioni e la segregazione possono ridurre la resistenza all'impatto e favorire l'innesco di cricche sotto carico ciclico.
Il contenuto di carbonio viene attentamente regolato per raggiungere i livelli di resistenza desiderati preservando la duttilità. Il carbonio in eccesso aumenta la durezza ma può ridurre la resistenza alla frattura. Elementi leganti come il manganese migliorano la temprabilità, consentendo proprietà meccaniche uniformi su tutta la parete del tubo durante il trattamento termico.
Colata continua e qualità della billetta
Dopo la raffinazione, l'acciaio viene continuamente colato in billette rotonde. Una solidificazione uniforme è fondamentale per ridurre al minimo i vuoti interni e la segregazione della linea centrale. Il condizionamento della superficie della billetta rimuove i difetti prima che inizino le operazioni di formatura. La preparazione delle billette di alta-qualità riduce il rischio di scarto a valle e garantisce un comportamento metallurgico coerente durante la laminazione e il trattamento termico.
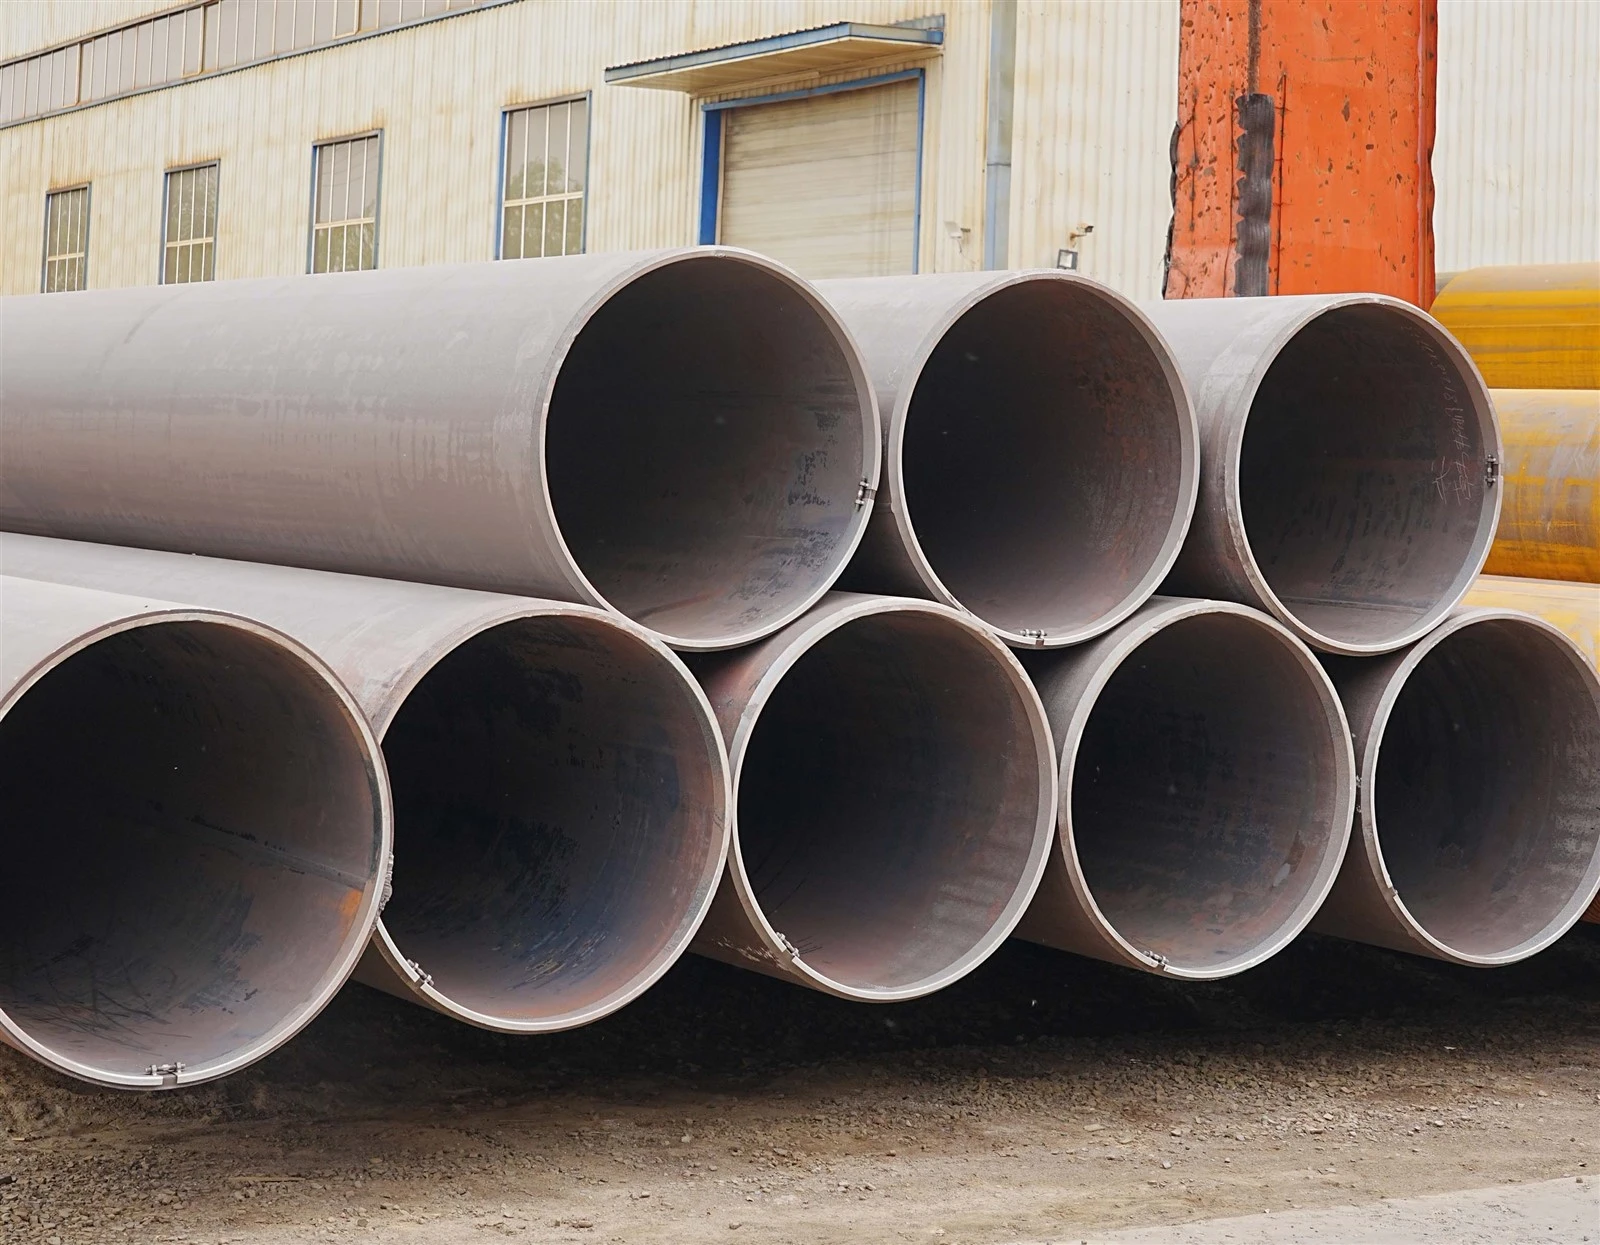
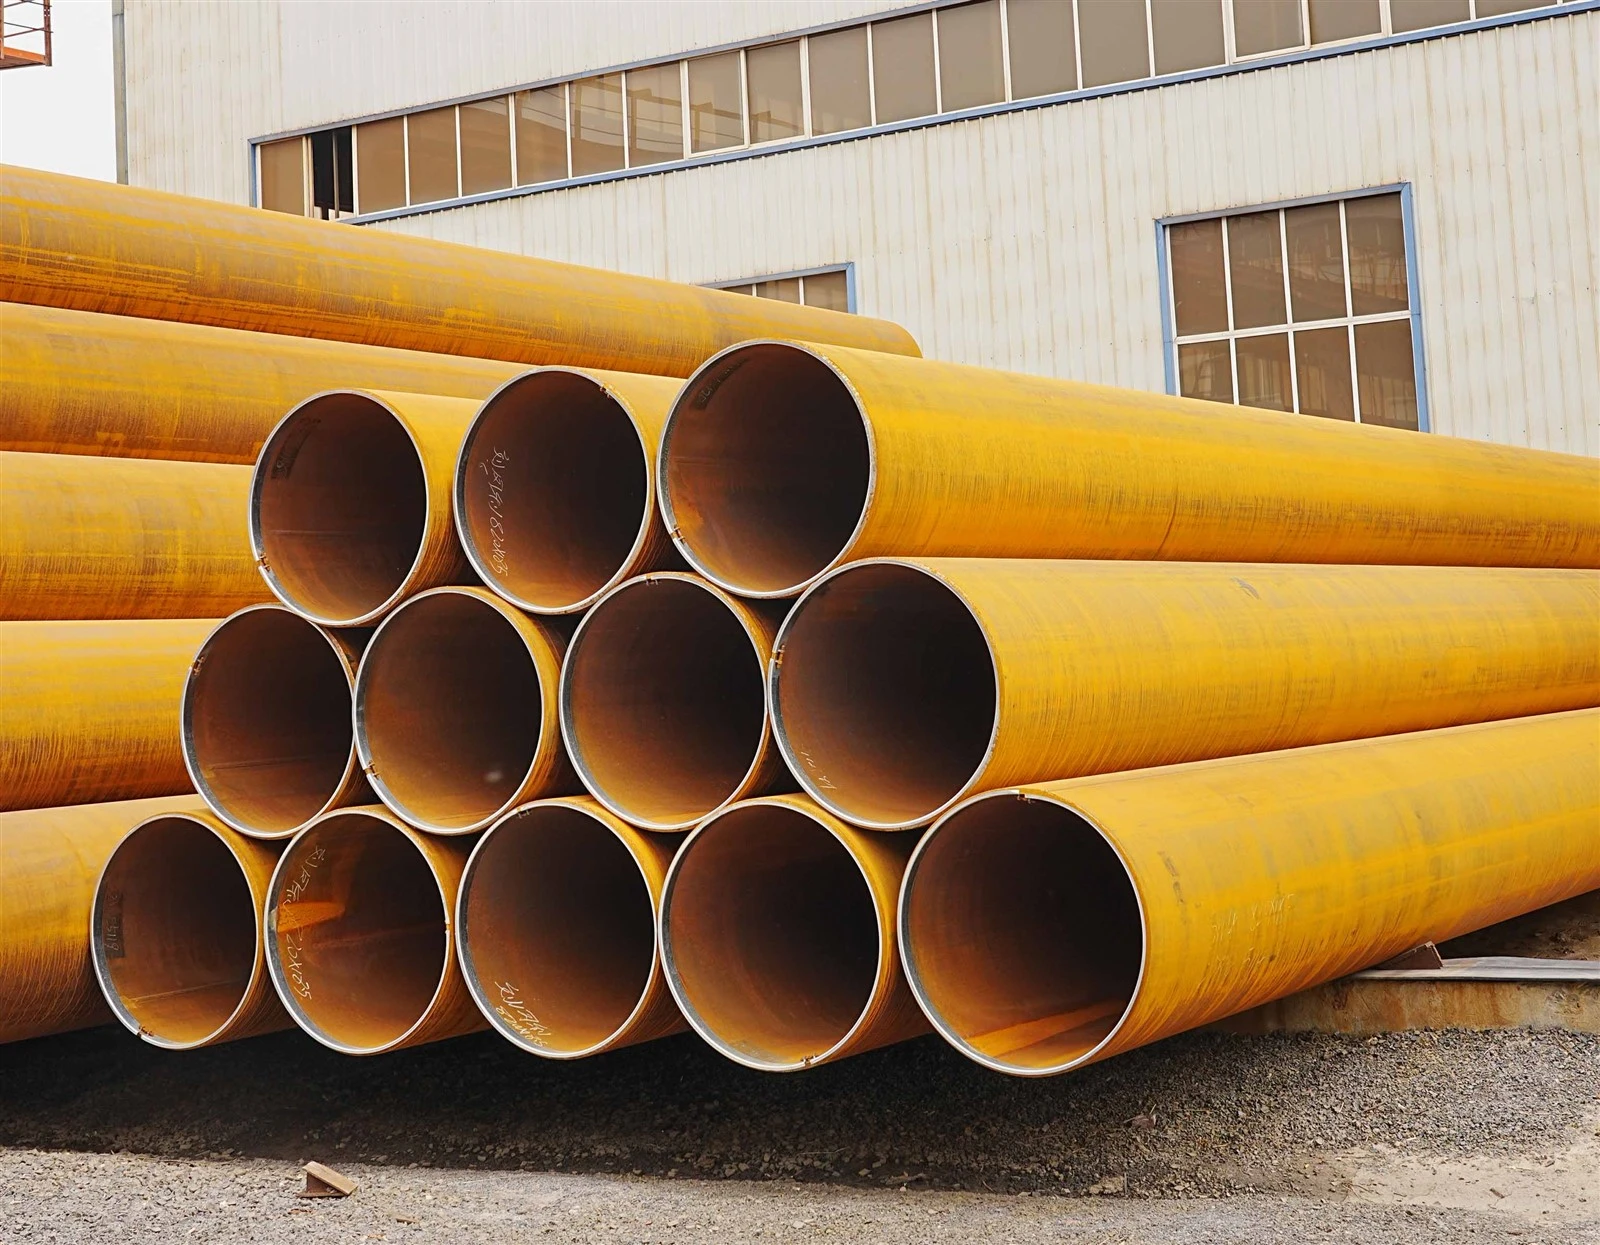
Processi di formatura di tubi
Produzione senza soluzione di continuità
La maggior parte dei tubi OCTG in acciaio al carbonio-ad alte prestazioni viene prodotta utilizzando il metodo senza saldatura. La billetta viene riscaldata a temperatura controllata e forata per formare un guscio cavo. La successiva laminazione in mulini a mandrino o mulini di allungamento-riduzione regola il diametro esterno e lo spessore della parete alle dimensioni richieste.
Il processo senza giunture elimina i cordoni di saldatura longitudinali, fornendo uniformità strutturale e maggiore resistenza alle sollecitazioni di scoppio e collasso. Il controllo dimensionale durante la laminazione garantisce la concentricità, che influisce direttamente sulla resistenza al collasso e sulle prestazioni della connessione.
Produzione saldata per applicazioni specifiche
In alcune applicazioni di servizio-moderato, è possibile utilizzare tubi saldati a resistenza elettrica. Il nastro di acciaio viene modellato in una forma cilindrica e saldato longitudinalmente. La zona di saldatura viene quindi trattata termicamente per omogeneizzare la microstruttura e ripristinare proprietà meccaniche paragonabili al metallo base.
La tabella seguente mette a confronto le caratteristiche di produzione senza saldature e saldate.
| Metodo di produzione | Materiale di partenza | Uniformità strutturale | Tipica applicazione OCTG | Costo relativo |
|---|---|---|---|---|
| Senza soluzione di continuità | Billetta solida | Nessun cordone di saldatura | Pozzi profondi e ad alta-pressione | Più alto |
| ERW saldato | Striscia d'acciaio | Cordone di saldatura longitudinale | Involucro di profondità-moderata | Inferiore |
Sebbene i tubi saldati offrano vantaggi economici, i tubi senza saldatura dominano le applicazioni ad alta-pressione e in pozzi critici grazie alla continuità strutturale superiore.
Processi di trattamento termico
Normalizzazione
I gradi di resistenza-inferiori come J55 e K55 potrebbero essere sottoposti a normalizzazione. In questo processo i tubi vengono riscaldati al di sopra della temperatura di trasformazione e raffreddati in aria. La normalizzazione affina la struttura del grano, migliora l'uniformità e allevia le tensioni interne introdotte durante la laminazione. La microstruttura risultante di ferrite-perlite fornisce una resistenza moderata con una buona duttilità.
Tempra e rinvenimento
Gradi di resistenza-più elevati come N80, L80, P110 e Q125 richiedono bonifica. Durante la tempra, il tubo viene riscaldato alla temperatura di austenitizzazione e raffreddato rapidamente, tipicamente in acqua. Questo rapido raffreddamento forma la martensite, una microstruttura ad alta resistenza ma fragile.
Il rinvenimento segue la tempra e prevede il riscaldamento a una temperatura inferiore per ridurre la fragilità mantenendo un'elevata resistenza. Il processo di rinvenimento regola la durezza e la tenacità per ottenere l'equilibrio desiderato tra resistenza allo scoppio e resistenza alla frattura.
La tabella seguente riassume gli approcci tipici del trattamento termico e i loro effetti metallurgici.
| Trattamento termico | Gradi target | Microstruttura risultante | Beneficio primario | Rischio chiave se improprio |
|---|---|---|---|---|
| Normalizzazione | J55, K55 | Ferrite raffinata-perlite | Uniformità e duttilità | Forza insufficiente |
| Tempra | N80, P110 | Martensite | Alta resistenza | Eccessiva fragilità |
| Temperamento | N80, L80, P110 | Martensite temperata | Bilanciamento forza-tenacità | Eccessivo-ammorbidimento o eccessivo-indurimento |
| Alleviare lo stress | Tubi saldati | Stress residuo ridotto | Stabilità dimensionale | Rimozione incompleta dello stress |
Il controllo preciso della temperatura, il tempo di ammollo e la velocità di raffreddamento sono fondamentali. Le variazioni possono portare a incoerenze di durezza, aumentando la suscettibilità allo stress cracking da solfuro in ambienti acidi.
Operazioni di finitura e filettatura
Dopo il trattamento termico, i tubi vengono sottoposti a raddrizzatura, dimensionamento e finitura finale. La precisione dimensionale è essenziale perché la resistenza al collasso e l'impegno della filettatura dipendono dalla geometria precisa. Le estremità dei tubi sono filettate secondo gli standard di connessione API o premium.
Il taglio della filettatura richiede una lavorazione accurata per preservare l'integrità metallurgica alle estremità del tubo. È possibile applicare trattamenti superficiali per evitare irritazioni durante il trucco-. I giunti sono realizzati con gradi di acciaio al carbonio compatibili per mantenere prestazioni meccaniche uniformi.
Ispezione e verifica della qualità
Un'ispezione completa garantisce la conformità ai requisiti meccanici e dimensionali. I metodi di test non-distruttivi come i test a ultrasuoni rilevano i difetti interni. L'ispezione con particelle magnetiche identifica le crepe superficiali. I test idrostatici verificano la capacità di contenimento della pressione.
I test meccanici, compresi i test di trazione e di impatto, confermano la resistenza allo snervamento, la resistenza alla trazione, l'allungamento e la tenacità. Le prove di durezza sono particolarmente importanti per i gradi di servizio acidi dove una durezza eccessiva può favorire la fessurazione.
I sistemi di tracciabilità documentano la composizione chimica, i registri dei trattamenti termici e i risultati delle ispezioni per ciascun tubo. Questa documentazione supporta la gestione del rischio nei-progetti di perforazione ad alto valore.
Integrazione tra produzione e prestazioni
L'interazione tra produzione e trattamento termico determina le prestazioni finali dell'OCTG. La chimica controllata dell'acciaio garantisce una trasformazione prevedibile durante la tempra e il rinvenimento. Il riscaldamento e il raffreddamento uniformi mantengono proprietà costanti lungo il corpo del tubo. La precisione dimensionale migliora la resistenza al collasso e l'integrità della connessione.
I progressi nei forni automatizzati e nei sistemi di monitoraggio digitale hanno migliorato la coerenza e ridotto la variabilità. La moderna produzione OCTG integra il controllo della temperatura-in tempo reale, l'ispezione non-distruttiva e il monitoraggio dei dati per garantire una qualità ripetibile.
Conclusione
La produzione e il trattamento termico dei tubi OCTG in acciaio al carbonio rappresentano un processo metallurgico e meccanico coordinato progettato per produrre prodotti tubolari affidabili e ad alta resistenza per pozzi di petrolio e gas. La formatura senza giunzioni garantisce l'uniformità strutturale, mentre il trattamento termico controllato stabilisce l'equilibrio richiesto tra resistenza e tenacità. Ispezioni rigorose e controlli dimensionali garantiscono ulteriormente il rispetto di rigorosi standard prestazionali. Attraverso la precisa integrazione della produzione dell'acciaio, della formatura e del trattamento termico, i tubi OCTG in acciaio al carbonio raggiungono la durata e la sicurezza necessarie per il funzionamento in ambienti downhole estremi.